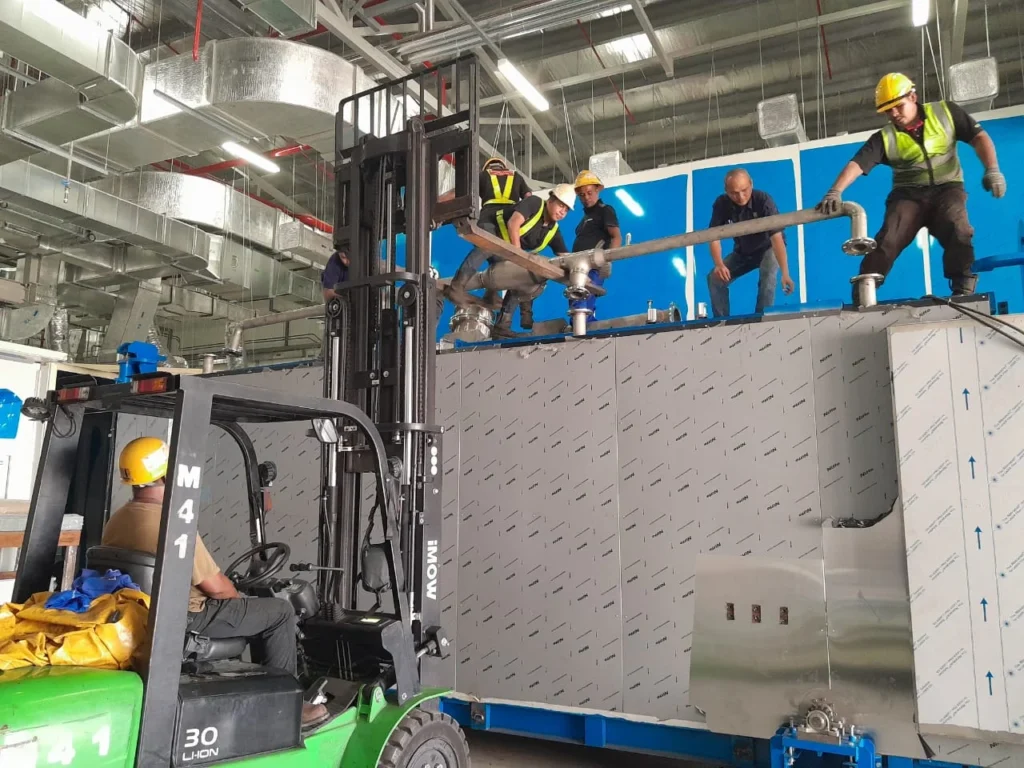
Schritt-für-Schritt-Anleitung zur technischen Auswahl und Konfiguration für EtO-Sterilisatorsysteme
Ein technischer Entwurf zur Kapazitätsberechnung, Auswahl von Parametern, und die Gestaltung vollständig konformer Sterilisationswerkstätten für medizinische Geräte.
Umsetzung einer industriellen Industrielle EtO-Sterilisatormaschine erfordert eine sorgfältige technische Bewertung. Von der Berechnung der Rohladekapazitäten bis zur Einrichtung mehrstufiger Anlagensicherheitskontrollen, Jede Phase bestimmt die Produktionseffizienz und die Einhaltung gesetzlicher Vorschriften. Dieser umfassende technische Leitfaden beschreibt die entscheidenden Schritte, die für die erfolgreiche Konfiguration einer industriellen EtO-Sterilisationsanlage erforderlich sind.
Schritt 1. Berechnen Sie die Kammerkapazität des Sterilisators
Die Grunddimensionierung eines Industriesterilisators hängt vollständig von Ihrem täglichen Durchsatzbedarf und der Verpackungsgeometrie ab:
- Der volumetrische Belastungsfaktor: Die tatsächliche Beladungseffizienz einer Ethylenoxid-Sterilisatorkammer beträgt ungefähr 70% aufgrund von Luftströmungslücken und Palettenpositionierung. Zum Beispiel, ein Standard 10 Kubikmeter-Sterilisator verarbeitet effektiv 7 Kubikmeter verpackter Medizinprodukte pro Charge.
- Zyklusdurchsatzdynamik: Normalerweise dauert ein vollständiger chemischer Sterilisationslauf 8 Zu 10 Std.. Folglich, Eine ordnungsgemäß verwaltete Einrichtung kann zwei vollständige Sterilisationszyklen pro Tag durchführen. Beachten Sie, dass die genaue Sterilisationsdauer streng von der Leistungsqualifikation abhängt (PQ) Validierungsprotokolle.
- Normen für Palettenabmessungen: Die Führungsschienen und Innenabmessungen des Kammerbodens sind auf die örtlichen Paletten der Lieferkette abgestimmt. Industriestandardkonfigurationen nutzen Abmessungen wie 800 mm × 1200 mm, 1000mm × 1200 mm, oder 1100 mm × 1100 mm.
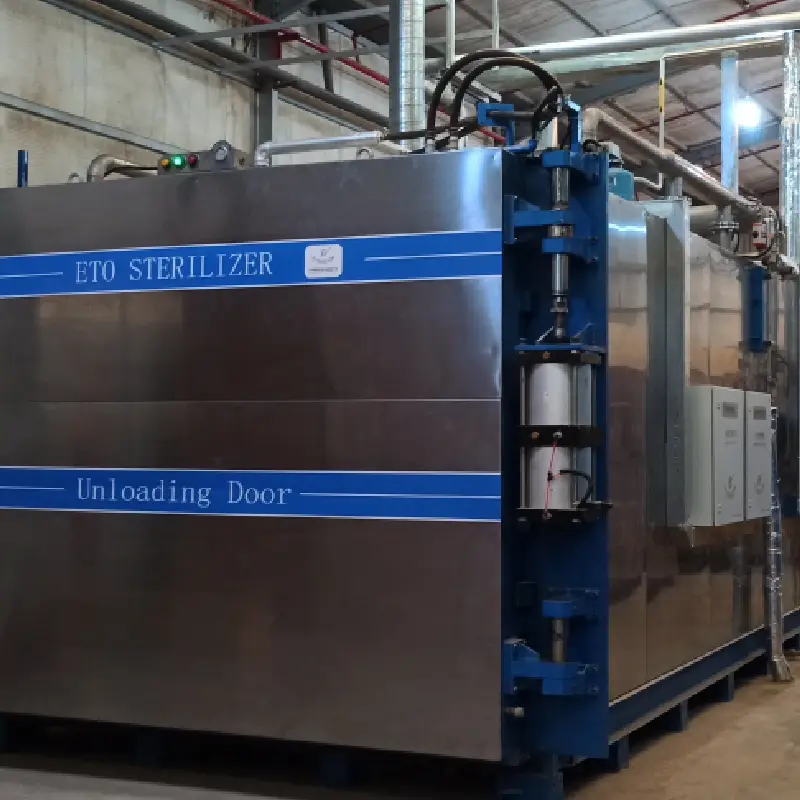
Schritt 2. Bestimmen Sie die technische Funktion und Konfiguration des EtO-Sterilisators
Sobald Ihr Kammer-Fußabdruck fixiert ist, der Kern mechanisch, Gashandhabung, und elektrische Parameter müssen anhand von Prozesskriterien spezifiziert werden:
A. Anpassung der elektrischen Infrastruktur
Industrielle Stromverteilungsnetze variieren je nach geografischem Markt. Steuerungssysteme müssen so ausgelegt und zertifiziert sein, dass sie den örtlichen Versorgungsunternehmen entsprechen, mit Standardauswahl einschließlich 380 V/50 Hz, 380V/60Hz, 415V/50Hz, oder 440V/60Hz. Für Anlagen mit instabiler Stromversorgung können Spannungsstabilisierungstransformatoren integriert werden.
B. Prozentsatz der Ethylenoxid-Gaskonzentration
Die Wahl der Konzentration des aktiven Sterilisationsmittels hängt stark von der chemischen Beständigkeit des Produkts ab, lokale Gasverfügbarkeit, und Beschaffung von Gaslieferanten:
- Rein vs. Mischgassysteme: Geräte können konfiguriert werden 100% reines EO, oder angepasst für verdünnt, nicht brennbare Gasmischungen wie 90 % EO + 10 % CO2, 80%EO+20 % CO2, 70%EO+30 % CO2, 30%EO+70 % CO2, 20%EO+80 % CO2, oder 10 % EO + 90 % CO2.
- Prozessimplikationen: Niedrigere Gaskonzentrationen erfordern natürlich höhere Arbeitsdrücke, um einen gleichwertigen tödlichen Stofftransfer zu erreichen, Dadurch ändern sich die erforderlichen Kammerdruckwerte, die Belüftungszeiten nach dem Zyklus können jedoch verkürzt werden.
- Anforderungen an die Stickstoffüberlagerung: Prozesse, die die oben genannten aktiven Gaskonzentrationen nutzen 80% Sie schreiben die Integration von Stickstoffeinspritzsystemen vor, um die Sicherheitsgrenzen einzuhalten, ein dedizierter externer Stickstoffgenerator erforderlich ist. Standardbetriebe in der Industrie fallen häufig unter die 70% Zu 30% EO-Bereich.
C. Umweltgrenzen (Luftfeuchtigkeit & Temperaturbereich)
- Luftfeuchtigkeitskontrolle: Der Standard-Systembereich arbeitet zwischen 30 % RH und 80 % RH. Spezialisierte medizinische Geräte, wie resorbierbares oder nicht resorbierbares chirurgisches Nahtmaterial, erfordern ein maßgeschneidertes Mikroklima mit Trockenvakuumpumpen in Kombination mit einer starken Stickstoffabdeckung, um die Feuchtigkeit über dem Kopf zu begrenzen.
- Temperaturbereich: Der strukturelle Heizmantel reguliert die Innenbedingungen über einen Standard-Basiswert von 30 °C bis 55 °C, mit einer maximalen Verarbeitungsobergrenze von unter 58 °C.
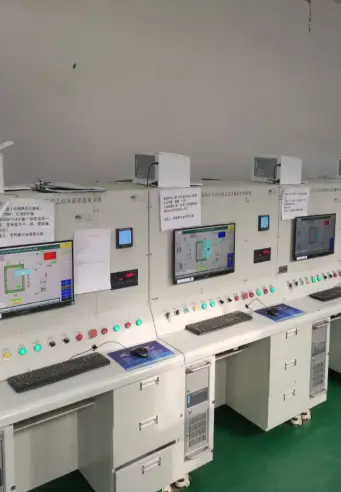
D. Mechanische Architektur & Eindämmungsmaterialien
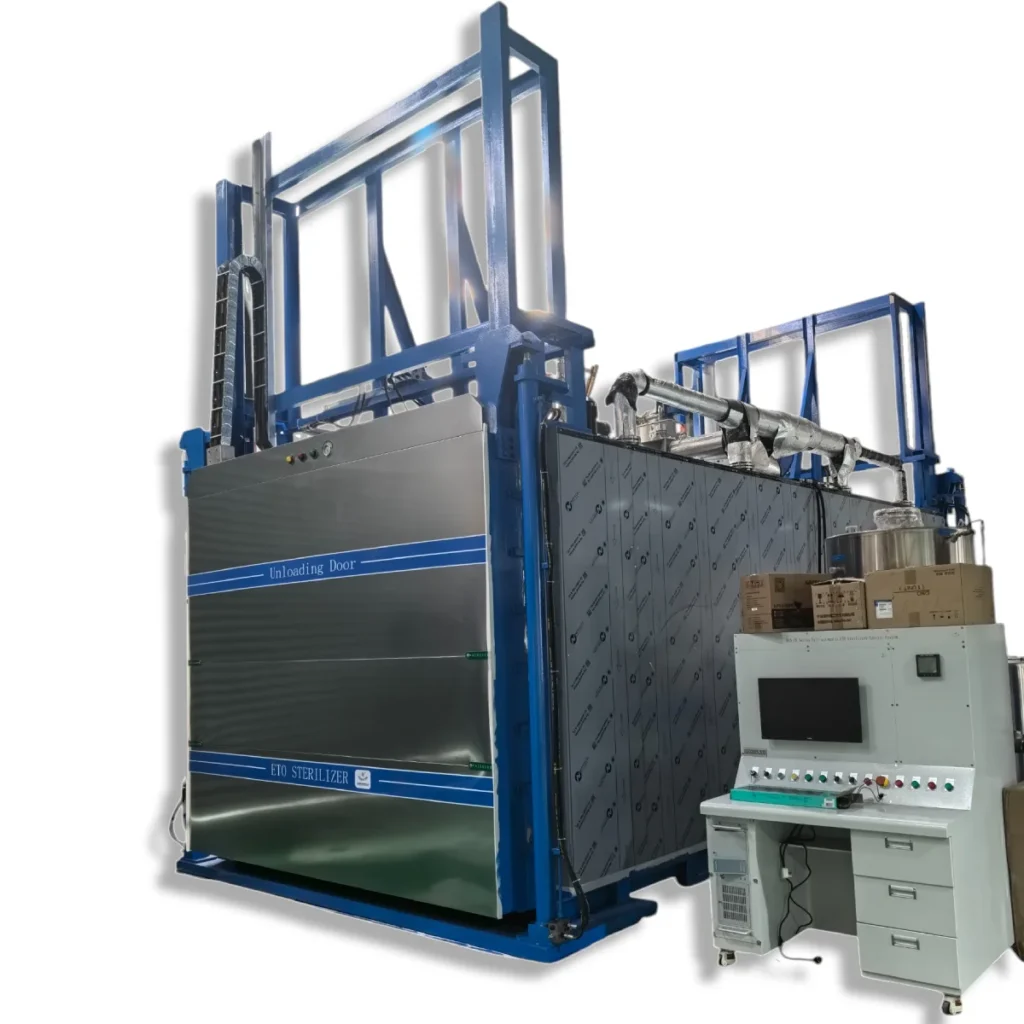
- Türmechanik: Zugangskonfigurationen werden basierend auf den Einschränkungen des Anlagenlayouts und der Verfügbarkeit von Stellflächen ausgewählt. Zur Auswahl stehen Schiebetüren (die größere seitliche Werkstattabstände erfordern), Drehtüren, oder vertikale Hubtüren (Entwickelt, um den Platzbedarf in Einrichtungen mit hohen Decken zu minimieren). Systeme können als eintürige oder zweitürige Durchreicheausführung spezifiziert werden.
- Materialien für den Kammerwassermantel: Um eine langfristige Wärmeleitung zu gewährleisten und Mantelschäden zu verhindern, Die Auswahl an Strukturmaterialien umfasst Kohlenstoffstahl (bietet eine lebensdauer über 20 Jahre), oder hochrangig 201 Edelstahl und 304 Edelstahl (Verlängerung der Betriebslebensdauer darüber hinaus 30 Jahre).
E. Einhaltung gesetzlicher Vorschriften, Parameterfreigabe, und spezialisierte Add-ons
Für Hochleistungsanlagen, die auf eine parametrische Freisetzung anstelle des herkömmlichen biologischen Indikators umsteigen (BI) Inkubation, Die Industrielle EtO-Sterilisatormaschine Enthält sekundär isolierte interne Sensoren zur direkten Überprüfung der Gaskonzentration und der internen Luftfeuchtigkeit. Um die vollständige Einhaltung strenger globaler Standards wie sicherzustellen FDA 21 CFR Teil 11, Das System integriert die folgenden automatisierten Fail-Safes:
- Zusätzlicher Industrie-PC (Backup-IPC): Eliminiert Datenverlustrisiken bei Kommunikationsausfällen zur Laufzeit.
- Online-Konzentrationsüberwachung: Kontinuierliche Echtzeitanalyse des Gasgehalts im Behälter.
- Redundante Vakuumarchitektur: Sekundäre Backup-Vakuumpumpenschleifen für die Notabsaugung.
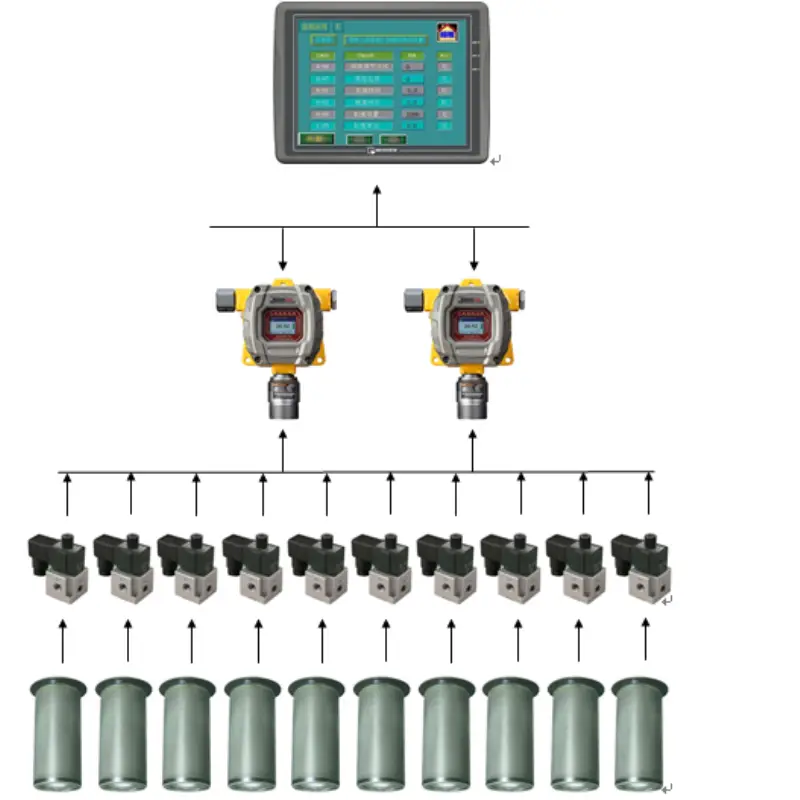
- Umgebungsgas-Sicherheitsarrays: Die integrierte Gasüberwachungseinrichtung überwacht die Probenahme von bis zu 8 deutliche Punkte am Werkstattrand.
- Automatisierte Fördergeräte: In Regionen, in denen Arbeitsschutzbestimmungen für Arbeitnehmer den Zutritt zu chemischen Verarbeitungsbehältern verbieten, Automatisierte interne Fördermechanismen laden und entladen Produkte sicher und ohne manuelle Handhabung.

Schritte 3 & 4. Prozessentkopplung: Vorkonditionierungs- und Belüftungsdesign
Ein industrieller Sterilisationszyklus erfordert drei verschiedene thermodynamische Phasen: Heizung/Befeuchtung, Gasexposition, und Restentgasung. Diese können in einer einzigen Kammer stattfinden oder auf verschiedene Räume aufgeteilt werden, um die Geräteauslastung zu maximieren:
Schritt 3. Der Vorbedingungsraum
Eine separate Vorkonditionierungszelle erwärmt und befeuchtet die Produkte, bevor sie in den Hauptsterilisator gelangen. Durch diesen Schritt kann sich die Sterilisatorkammer ausschließlich auf die aktive Gasexposition konzentrieren, Dadurch wird die gesamte Schiffszykluszeit drastisch verkürzt. Ohne Vorkonditionierungszelle, Produkte müssen diese Vorbereitungsphasen direkt im Primärsterilisatorbehälter durchlaufen.
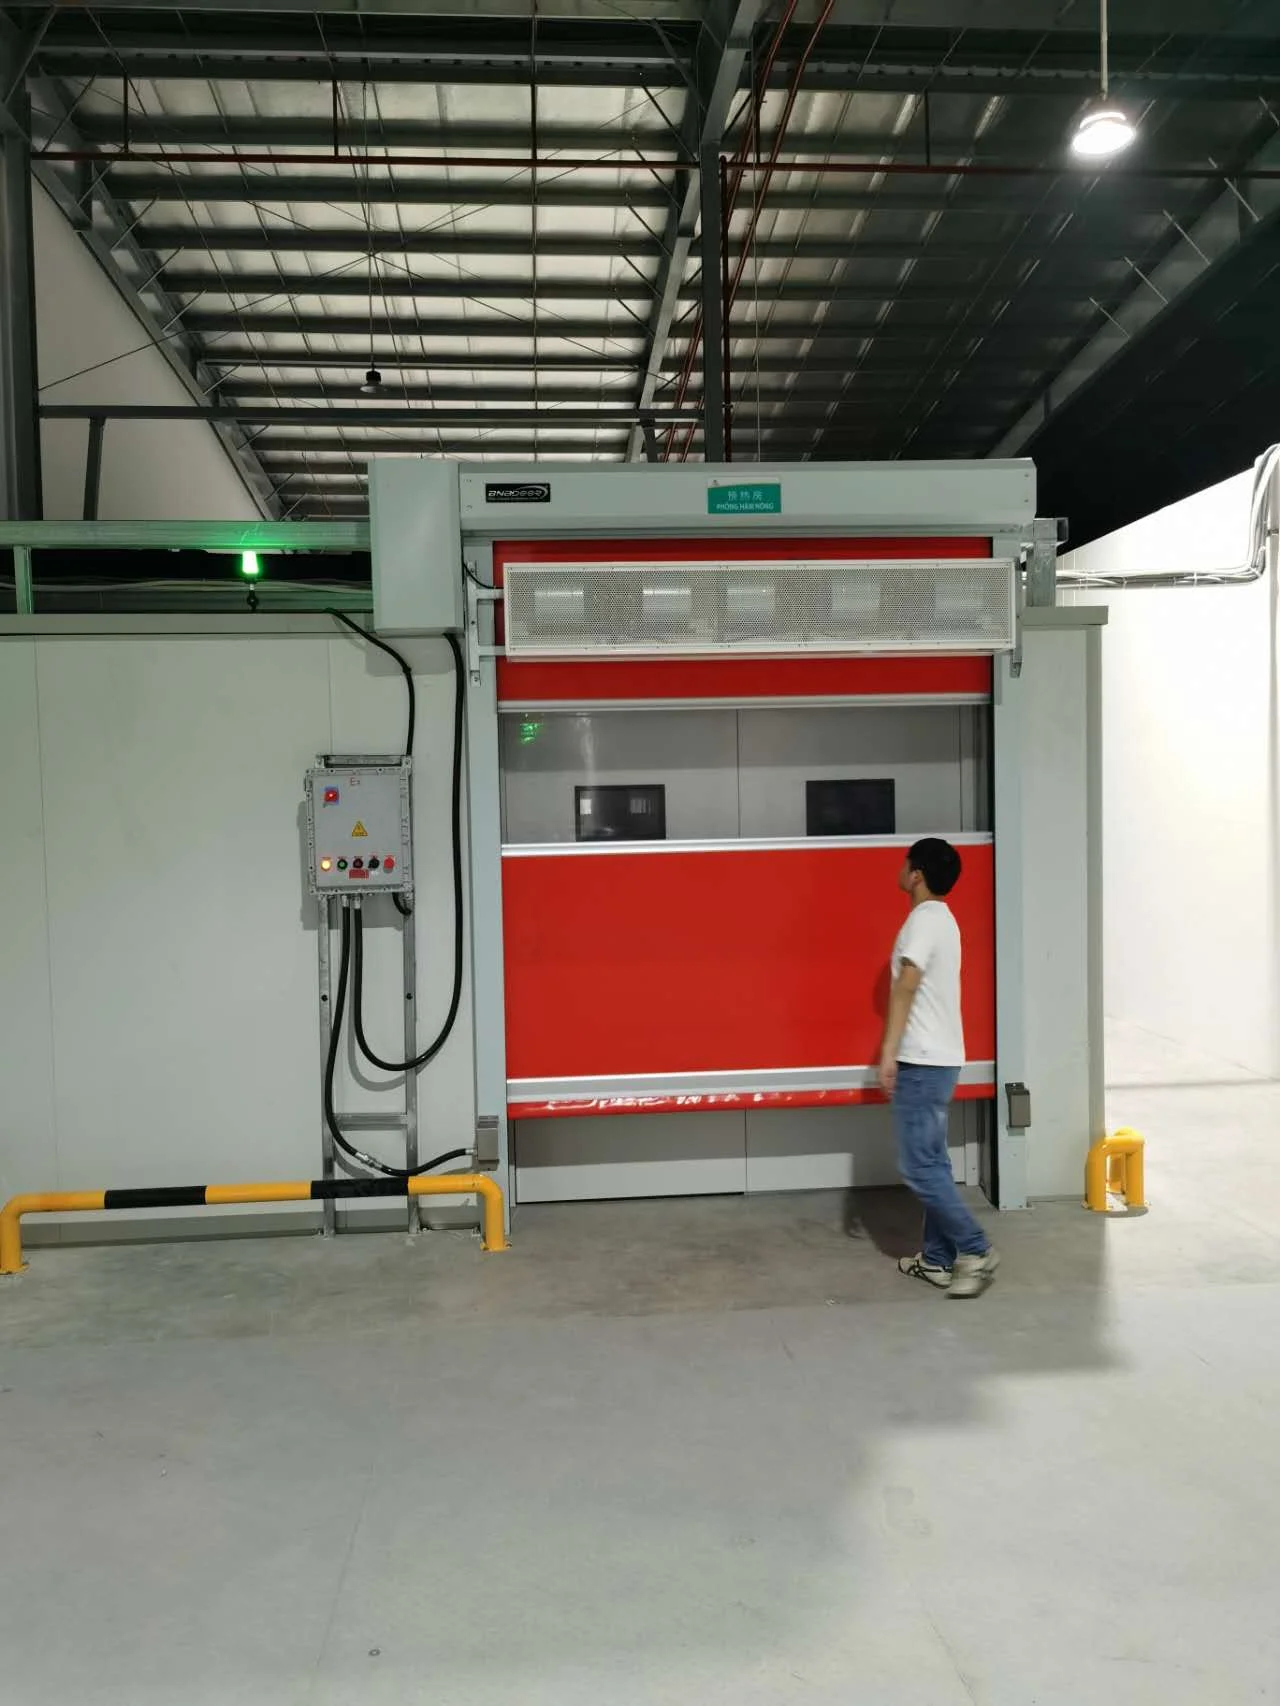
Schritt 4. Die Belüftung (Entgasung) Zimmer
Nachbelichtung, Restgasmoleküle müssen aus der Produktmatrix desorbieren, bis sie auf sichere Teile pro Million sinken (ppm) Ebenen. Globale Regulierungsstandards schreiben vor, dass die endgültigen Restgaskonzentrationen nicht überschritten werden dürfen 10ppm (10µg/g) zum Zeitpunkt des Werksversands. Drei Prozesspfade können dieses Ziel erreichen:
- Option A (Spezieller Belüftungsraum): Produkte werden isoliert übertragen, beheizte Entgasungszelle für 1 Zu 2 Tage. Diese Konfiguration wird dringend für Produkte mit hoher Retention wie z. B. medizinische Spritzen empfohlen, Katheter für längere Verwendung, und OP-Handschuhe.
- Option B (Kammer-In-situ-Belüftung): Die Restextraktion erfolgt direkt in der Primärsterilisatorkammer. Dabei sehr sicher, Bei dieser Methode bleibt das Produkt im Behälter 24 Stunden oder länger, Es ist ein größeres Gesamtvolumen des Sterilisators erforderlich, um die Produktionsquoten der Anlage zu erfüllen.
- Option C (Natürliche Lagerbelüftung): Lagerung von Produkten in einem gut belüfteten offenen Lagerbereich für eine natürliche Desorptionszeit von 14 Zu 20 Tage. Diese Methode birgt hohe Qualitätskontrollrisiken hinsichtlich unregelmäßiger Restkonzentrationen.
Schritte 5 & 6. Versorgungs- und Emissionsinfrastruktur
Schritt 5. Integration des Stickstoffgenerators
Hochreiner Stickstoff erfüllt zwei entscheidende Prozessfunktionen: Entfernen von Feuchtigkeit aus feuchtigkeitsempfindlichen Verpackungen und Inertisieren der Umgebung bei Gasübergängen. Für Rezepte mit Gaszusammensetzungen über 80% EO, Eine Stickstoffüberlagerung ist unerlässlich, um die Bildung explosionsfähiger Gemische im Druckbehälter zu verhindern.
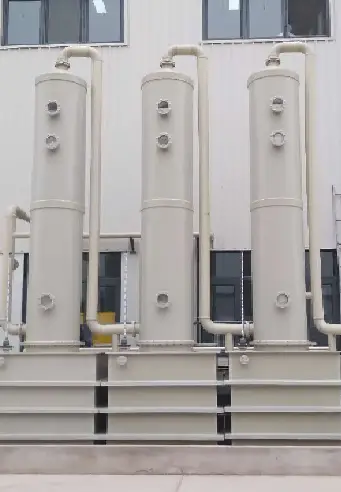
Schritt 6. EO-Abgasbehandlungssysteme (Katalytisch / Scrubber-Systeme)
Umweltemissionen müssen spezielle Behandlungsvorrichtungen durchlaufen, bevor sie in die Atmosphäre abgegeben werden. Nasswäschersysteme nutzen die natürliche Affinität von Ethylenoxid zur Vermischung mit Wasser. Unter präzisen sauren Bedingungen, induziert durch einen Schwefelsäurekatalysator, Das giftige Gas wird einer chemischen Hydrolyse unterzogen, um stabiles Ethylenglykol zu bilden, das dann mit Alkali neutralisiert wird, bis ein sicherer pH-Wert von ungefähr erreicht ist 7.
C₂H₄O + H₂O —→ CH₂OH-CH₂OH
Wäscherkolonnen werden aus stark korrosionsbeständigen Materialien wie Polypropylen-Homopolymer hergestellt (PPH), Faserverstärkter Kunststoff (FRP), oder 304 Edelstahl. Entladungskonfigurationen können individuell angepasst werden, um lokale Umweltziele zu erfüllen, Einhaltung strenger globaler Grenzwerte wie 80 mg/Nm³ (44ppm), 40mg/Nm³ (22ppm), 5mg/Nm³ (3ppm), oder 1mg/Nm³ (0.5ppm).
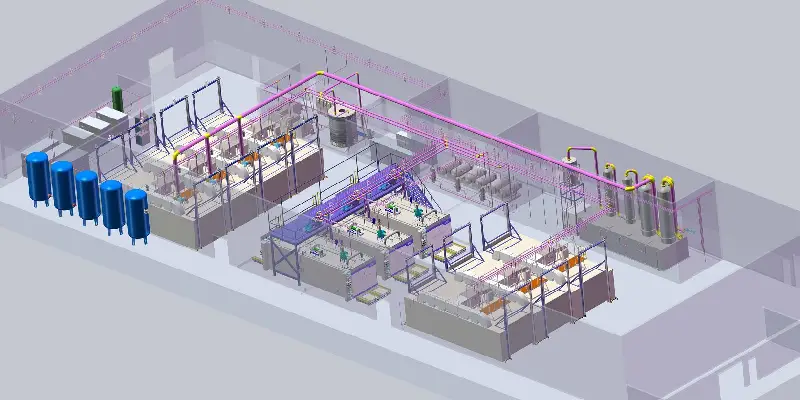
Schritt 7. Gestaltung und Vorbereitung der Werkstattbedingungen für die Sterilisation
Der strukturelle Aufbau einer aktiven Sterilisationsanlage erfordert eine klare Trennung der Verarbeitungsbereiche, um den internationalen Herstellungsvorschriften zu entsprechen:
- Zonenisolationsregeln: Eine Standardanlage muss über einen isolierten EO-Gas-Lagerraum verfügen, ein Raum für Hilfsgeräte, und ein eigener Kontrollraum. Behördliche Normen schreiben vor, dass Türen, die den primären EO-Gasraum verlassen, niemals direkt in allgemeine Montage- oder Fertigungswerkstätten führen dürfen.
- Explosionsschutz & Belüftung: Offenes Feuer ist auf der gesamten Fläche strengstens untersagt. Der Gasraum muss mit speziellen explosionsgeschützten Beleuchtungskörpern ausgestattet sein, Isolierte Schaltanlage, und spezielle, funkenfreie Axialstrom-Absaugventilatoren, die 300 mm bis 500 mm über der Bodenlinie positioniert sind, um schwere Absetzgase aufzufangen.
- Umweltfreundlich & Höhenvoraussetzungen: Der Grundriss der Anlage muss eine absolute Mindesthöhe der Deckenhöhe von 3000 mm vorsehen. Zusätzlich, Die Gebäudehülle muss eine konstante Umgebungstemperatur von über 10 °C aufrechterhalten, Im Winterbetrieb sind aktive Klimaheizsysteme erforderlich, um stabile Prozesslinien zu gewährleisten.
Optimieren Sie noch heute die Compliance Ihrer Medizinprodukte
Bereit, eine ISO zu konfigurieren 11135 konforme Einrichtung? Kontaktieren Sie das Engineering-Team von BOCON für kostenlose, individuelle 3D-Anlagenlayouts, Prozessoptimierung, und schlüsselfertige Struktursystempläne, die auf Ihre medizinische Produktionslinie zugeschnitten sind.